


Накатка резьбы на заказ
Без снятия стружки: металл перераспределяется и уплотняется вдоль профиля резьбы, что повышает прочность и усталостную выносливость детали. Метрическая, дюймовая, трубная, трапецеидальная резьба от М3 до М30. Шпильки, болты, винты, оси, штифты, крепёж. Сталь, нержавейка, латунь, алюминий, титан, бронза. Единичное, мелкосерийное и серийное производство.
ПОЧЕМУ ЗАКАЗЫВАЮТ
НАКАТКУ РЕЗЬБЫ ИМЕННО У НАС
СПЕЦИАЛИЗАЦИЯ НА РЕЗЬБОНАКАТКЕ
Накатка резьбы — наша отдельная компетенция. Мы знаем, как подобрать диаметр заготовки под накатку, настроить резьбонакатные головки, обеспечить стабильный средний диаметр и чистый профиль.
УПРОЧНЕНИЕ МЕТАЛЛА
При накатке металл не режется, а пластически деформируется. Волокна огибают профиль резьбы, поверхностный слой уплотняется и наклёпывается — прочность резьбы растёт на 20–40 %.
ТИПОВАЯ НОМЕНКЛАТУРА
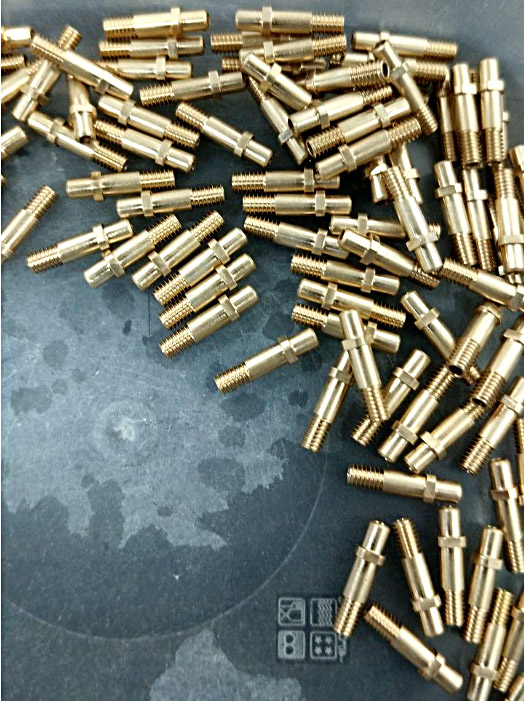
Шпильки, болты, винты, оси, штифты, стойки, наконечники, переходники, крепёж, штуцеры, метизы. Накатка наружной резьбы на прутках, осях и цилиндрических заготовках.
ФИНАНСОВАЯ ОТВЕТСТВЕННОСТЬ
Брак по нашей вине — замена за наш счёт, компенсация логистики. Штрафы за срыв сроков и гарантии качества — в договоре.
ТЕХНОЛОГИЧЕСКАЯ ЭКСПЕРТИЗА
Проверяем, можно ли заменить нарезание резьбы накаткой — это снижает себестоимость, повышает прочность и чистоту поверхности. Помогаем спроектировать заготовку под накатку.
НАКАТЫВАЕМ РЕЗЬБУ
НА ЗАКАЗ
Накатка возможна на широком спектре материалов — от мягкой латуни до нержавейки и титана. Подбираем инструмент, режимы и подготовку заготовки под конкретный металл:
Сертификаты на материалы


СТОИМОСТЬ НАКАТКИ РЕЗЬБЫ
Цены указаны за одну накатанную резьбу (на одной детали). Окончательная стоимость зависит от материала, диаметра, шага, длины резьбы и тиража.
| Вид накатки резьбы | Цена за ед. продукции |
|---|---|
| Метрическая резьба М3–М6 | от 25 руб. |
| Метрическая резьба М8–М12 | от 45 руб. |
| Метрическая резьба М14–М24 | от 90 руб. |
| Метрическая резьба М27–М30 | от 180 руб. |
| Дюймовая и трубная резьба (G, R, NPT) | от 100 руб. |
| Трапецеидальная резьба (накатка ограничена) | от 300 руб. |
| Накатка резьбы на длинных шпильках (до 1 м) | от 200 руб. |
| Накатка резьбы с двух сторон детали | от 60 руб. |
СТОИМОСТЬ НАКАТКИ РЕЗЬБЫ
В ЗАВИСИМОСТИ ОТ ОБЪЁМА ПАРТИИ
Накатка — высокопроизводительная технология, поэтому выгода растёт с тиражом. Для серий от 1 000 шт. себестоимость резьбы минимальна.
При серийном заказе мы предоставляем гибкую систему скидок и индивидуальные условия.
| Тип накатки / цена за единицу | 1–10 шт. | 10–100 шт. | 100–1000 шт. | свыше 1000 шт. |
|---|---|---|---|---|
| Метрическая М3–М12 | от 70 руб. | от 25 руб. | от 10 руб. | от 5 руб. |
| Метрическая М14–М30 | от 280 руб. | от 110 руб. | от 45 руб. | от 22 руб. |
| Трубная, дюймовая, специальная | от 600 руб. | от 240 руб. | от 100 руб. | от 50 руб. |
- типа и профиля резьбы (метрическая, трубная, дюймовая, трапецеидальная);
- материала (сталь, нержавейка, латунь, титан — разная пластичность и режимы);
- диаметра, шага и длины резьбы;
- необходимости подготовки заготовки (диаметр под накатку, фаски);
- требуемой точности (6H/6g — стандарт, 4H/4g — прецизионная);
- тиража партии и срочности.
СТОИМОСТЬ НОРМОЧАСА ПРИ НАКАТКЕ РЕЗЬБЫ
НА ЗАКАЗ
| Вид оборудования / операции | Цена нормо-часа |
|---|---|
| Резьбонакатной станок с плоскими плашками | от 1 300 руб./час |
| Резьбонакатной станок с круглыми роликами | от 1 500 руб./час |
| Резьбонакатная головка на токарном станке | от 1 200 руб./час |
| Подготовка заготовки (точение диаметра под накатку) | от 800 руб./час |
| Контроль резьбы калибрами и проектором | от 800 руб./час |
| Срочная накатка резьбы | от 2 200 руб./час |
ЧТО МЫ
НАКАТЫВАЕМ — РЕЗЬБА И ДЕТАЛИ
Накатка резьбы — это метод пластической деформации, при котором металл не режется, а выдавливается профильным инструментом. В результате волокна металла огибают контур резьбы, поверхностный слой уплотняется и упрочняется, а сама резьба становится прочнее, чище и герметичнее, чем нарезанная. Это идеальная технология для крепежа, шпилек, осей и метизов, работающих под нагрузкой и вибрацией.
Виды резьбы, которую мы накатываем
Типовая номенклатура:
- Метрическая резьба (М): от М3 до М30, с крупным и мелким шагом. ГОСТ 24705, ISO 68. Наиболее распространённый тип накатки — шпильки, болты, винты, оси.
- Дюймовая резьба (UN, UNC, UNF): от 1/8" до 1". Для импортного оборудования, авиационных и нефтегазовых узлов.
- Трубная резьба (G, R): цилиндрическая и коническая, от G1/8" до G1". Для трубопроводов, арматуры, фитингов, сантехники.
- Трапецеидальная резьба (Tr): ограниченный диапазон — накатка применяется редко, но для Tr8–Tr20 возможна. Для ходовых винтов малых диаметров.
- Специальная резьба: по чертежу заказчика — с нестандартным шагом, профилем, диаметром. Обсуждается индивидуально.
Типовые детали, на которые мы накатываем резьбу
Мы накатываем резьбу на:
- Шпильки, стойки, штифты: цилиндрические и ступенчатые, длиной до 1 м. Для машиностроения, приборостроения, электроники.
- Болты, винты, крепёж: с головками под ключ, шлиц, Torx, шестигранник. Из стали, нержавейки, латуни.
- Оси, валы, штоки: с резьбой на концах. Для приводов, шарниров, гидравлики и пневматики.
- Наконечники, переходники, штуцеры: для пневматики, гидравлики, лабораторных устройств, сантехники.
- Специальные изделия: «гвозди», «бочки», «шилья», детали с накаткой и резьбой, декоративные элементы.
- Метизы и серийный крепёж: для тиражей от 1 000 шт. — оптимальная технология по цене и прочности.
Контролируемые параметры и гарантии качества
Накатанная резьба контролируется строже, чем нарезанная, потому что её свойства зависят от правильной настройки станка и подготовки заготовки:
- Средний диаметр резьбы — контроль резьбовыми калибрами (пробки, кольца), микрометрами со вставками.
- Шаг и угол профиля — резьбовой проектор, инструментальный микроскоп.
- Шероховатость поверхности — Ra 0,2–0,8 мкм, замеры профилометром.
- Диаметр заготовки под накатку — критичен для получения правильного профиля резьбы. Контроль микрометром до накатки.
- Отсутствие дефектов — без задиров, смятия, неполного профиля, «заката» и «недоката». Проходимость калибрами.
Нужна резьба, которой нет в списке? Пришлите чертёж с профилем и допусками. Наш технолог бесплатно оценит возможность накатки, подберёт диаметр заготовки и рассчитает точную стоимость в течение 24 часов.
ПАРК ОБОРУДОВАНИЯ ДЛЯ НАКАТКИ РЕЗЬБЫ
Резьбонакатные станки с плоскими плашками и круглыми роликами, резьбонакатные головки на токарных станках, оборудование для подготовки заготовки, калибры и проекторы для контроля резьбы.
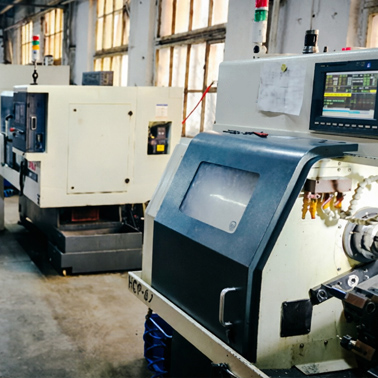


РЕЗЬБОНАКАТНЫЕ СТАНКИ
Станки с плоскими плашками. Классическая схема для накатки резьбы на крепеже, шпильках, осях. Заготовка прокатывается между двумя плоскими плашками, на которых нарезан обратный профиль резьбы. Высокая производительность для серий.
Станки с круглыми роликами. Два или три вращающихся ролика формируют резьбу на заготовке. Подходит для накатки длинных шпилек, точных резьб, деталей с буртиками и упорами. Стабильный средний диаметр.
Резьбонакатные головки на токарных станках с ЧПУ. Накатка резьбы на крупных деталях, валах, осях, где нельзя использовать стационарный резьбонакатной станок. Диаметр до 80 мм, резьба до М30.
ПОДГОТОВКА ЗАГОТОВКИ, КОНТРОЛЬ
Токарная подготовка заготовки. Диаметр под накатку строго рассчитывается по формуле (зависит от шага и профиля резьбы). Отклонение диаметра приводит к неполному профилю или к «перекату». Контроль микрометром до накатки.
Контроль резьбы. Резьбовые калибры (пробки, кольца), резьбовые проекторы, инструментальные микроскопы, микрометры со вставками. Протоколы замеров прилагаем к партии.
Дополнительная обработка. Фаски до и после накатки, обрезка в размер, галтовка, полировка, покрытия (оксидирование, цинкование, никелирование).
КАК ЗАКАЗАТЬ
НАКАТКУ РЕЗЬБЫ
ПРИМЕРЫ ДЕТАЛЕЙ


КОМПАНИЯ В ЦИФРАХ
Инженерный подход к накатке резьбы Накатка резьбы — не просто альтернатива нарезанию. Это принципиально другая технология: металл не перерезается, а перераспределяется. Волокна огибают профиль резьбы, поверхностный слой упрочняется, а средний диаметр формируется точнее, чем при нарезании. Именно поэтому накатанная резьба в 1,2–1,4 раза прочнее нарезанной при переменных и ударных нагрузках. Мы проектируем технологию с учётом конкретной детали: правильно рассчитываем диаметр заготовки под накатку, подбираем плашки или ролики, настраиваем режимы, контролируем средний диаметр калибрами. Наша цель — резьба, которая держит соединение крепче и дольше, чем нарезанная, и при этом дешевле в серии.
- * Правильный диаметр заготовки под накатку. Для каждого шага и профиля резьбы существует строго рассчитанный диаметр заготовки. Отклонение в 0,05 мм — и резьба будет неполной или «закатанной». Мы рассчитываем диаметр и контролируем его микрометром до накатки.
- * Прочность за счёт наклёпа. Поверхностный слой металла при накатке упрочняется за счёт пластической деформации — зерна металла вытягиваются, дислокации уплотняются, микротвёрдость поверхности растёт. Именно поэтому накатанная резьба лучше сопротивляется усталостному разрушению и вибрации.
- * Экономия на сериях. Накатка — высокопроизводительная безотходная технология. Для тиражей от 1 000 шт. себестоимость резьбы в разы ниже нарезания, при этом качество и прочность выше. Помогаем перевести серийную деталь с нарезания на накатку.

ОТВЕТЫ НА ВОПРОСЫ ПО НАКАТКЕ РЕЗЬБЫ
При нарезании резец, метчик или фреза срезают слой металла — волокна перерезаются, стружка уходит в отход, а на поверхности остаются микронадрезы, задиры и следы резца.
При накатке между двумя плашками или роликами заготовка обжимается, и металл под давлением выдавливается, заполняя впадины профиля инструмента. Волокна металла не разрезаются, а огибают профиль резьбы, повторяя её форму. Стружка не образуется вообще.
Что это даёт:
- поверхностный слой металла упрочняется (наклёпывается);
- прочность резьбы на разрыв и усталостную выносливость возрастает на 20–40 %;
- чистота поверхности выше, чем при нарезании;
- средний диаметр резьбы стабильнее (стабильность размера от детали к детали выше);
- заготовка расходуется полностью, без стружки (экономия металла 15–25 %);
- производительность в 5–15 раз выше, чем нарезание, особенно в сериях.
Что происходит при накатке:
1. Зерна металла деформируются и вытягиваются вдоль профиля резьбы. Волокна металла как бы «обтекают» контур резьбы, не перерезаясь.
2. Плотность дислокаций в поверхностном слое резко возрастает. Дислокации — это дефекты кристаллической решётки, которые при деформации скапливаются и взаимно блокируют движение друг друга.
3. Микротвёрдость поверхностного слоя увеличивается на 20–50 % по сравнению с исходным металлом.
4. Формируются сжимающие остаточные напряжения — они «сжимают» поверхность и препятствуют зарождению и распространению усталостных трещин.
Именно это называется «уплотнением слоёв металла»: поверхностный слой становится плотнее, твёрже и прочнее исходного материала, а структура — более благоприятной для работы под нагрузкой.
1. Рост статической прочности. За счёт наклёпа предел текучести поверхностного слоя выше, чем у сердцевины. Витки резьбы хуже деформируются под нагрузкой, соединение не «сминается» и не «срывается» при затяжке.
2. Рост усталостной прочности на 20–40 %. Сжимающие остаточные напряжения в поверхностном слое препятствуют раскрытию усталостных трещин. Поэтому накатанная резьба в 1,2–1,4 раза выдерживает больше циклов «нагрузка-разгрузка», чем нарезанная. Это критично для крепежа, работающего при вибрации: болты двигателей, элементы шасси, шпильки прессов, детали насосов и компрессоров.
3. Стойкость к ударным нагрузкам. Волокна, огибающие профиль резьбы, а не перерезанные, сопротивляются ударной нагрузке лучше: срезать непрерывное волокно сложнее, чем разрезанное.
Именно поэтому накатанная резьба предпочтительна для высоконагруженных и ответственных соединений: авиационный крепёж, автомобильные болты, шпильки для прессов и ГБЦ, крепёж для нефтегазового оборудования.
- метрическая резьба — от М3 до М30;
- дюймовая — UNC, UNF от 1/8" до 1";
- трубная — G, R от 1/8" до 1";
- трапецеидальная — ограниченно, малых диаметров (Tr8–Tr20).
Что нельзя или затруднительно:
- внутренняя резьба — накатка возможна только специальными головками, для гаек и муфт. Чаще всего внутренняя резьба нарезается;
- резьба в тонкостенных деталях — стенка должна быть достаточно толстой, чтобы выдержать давление инструмента;
- твёрдые материалы — HRC > 35 не поддаётся холодной накатке;
- крупные диаметры — свыше М30 накатка затруднена, экономически невыгодна;
- особо точная резьба 4H/4g — чаще делается шлифованием.
Мы бесплатно проверим вашу деталь на возможность накатки.
- меньшее трение при затяжке и откручивании;
- лучшую герметичность для трубных и конических резьб (актуально для пневматики, гидравлики, газоснабжения);
- больший контакт витков в сопряжении, что равномернее распределяет нагрузку;
- более высокую коррозионную стойкость за счёт меньшего числа микронеровностей и очагов коррозии.
- стали 10, 20, 35, 45, 40Х, 40ХН, 30ХГСА — идеальные материалы, накатка стандартна для крепежа;
- нержавейка 12Х18Н10Т, AISI 304, 316 — накатывается, но требует специальных режимов, повышенной пластичности в отожжённом состоянии;
- латунь, бронза, алюминий — прекрасно накатываются, отличная производительность;
- титан ВТ1-0, ВТ6 — накатка возможна, но требует специальных головок и режимов;
- материалы с HRC > 35 — накатка затруднена, чаще применяется нарезание или шлифование.
- Для тиражей до 100 шт. — обычно выгоднее нарезание резцом или метчиком: не нужны резьбонакатные плашки и ролики, дешевле наладка;
- Для тиражей от 1 000 шт. — выгоднее накатка. Оснастка окупается, себестоимость единицы резко падает, производительность в 5–15 раз выше;
- Плюс к этому накатка даёт более прочную резьбу и более чистое покрытие — это важный бонус без дополнительных затрат;
- Экономия металла — до 25 % за счёт отсутствия стружки. Для дорогих материалов (нержавейка, титан) это существенная экономия.
Мы бесплатно рассчитаем оба варианта и предложим оптимальный.
- типа и профиля резьбы (метрическая, трубная, дюймовая);
- материала (сталь, нержавейка, латунь, титан);
- диаметра, шага и длины резьбы;
- необходимости подготовки заготовки (расчёт и точение диаметра под накатку);
- требуемой точности (6H/6g — стандарт, 4H/4g — прецизионная);
- стоимости оснастки (плашки, ролики) для серий;
- тиража и срочности.
Гарантии:
- соответствие профиля резьбы чертежу (протоколы замеров калибрами);
- средний диаметр и шаг в пределах допуска;
- чистота поверхности Ra 0,2–0,8 мкм;
- отсутствие дефектов: неполного профиля, заката, задиров, смятия витков;
- проходимость калибрами «проходной-непроходной»;
- стабильность размеров по всей партии;
- соблюдение сроков (штрафы за просрочку);
- замену брака за наш счёт.
Все условия фиксируются в договоре.
НАПРАВЛЕНИЯ НАКАТКИ РЕЗЬБЫ

НАКАТКА РЕЗЬБЫ НА ШПИЛЬКАХ
Шпильки, стойки, штифты длиной до 1 метра. От М3 до М30. Прочность резьбы +20–40 % за счёт наклёпа.

НАКАТКА РЕЗЬБЫ НА КРЕПЕЖЕ
Болты, винты, крепёж всех типов. Серийная накатка для тиражей от 1 000 шт., минимальная себестоимость.

НАКАТКА РЕЗЬБЫ НА ОСЯХ
Оси, валы, штоки с резьбой на концах. Для приводов, гидравлики, шарниров. Упрочнение под вибрацию.

СЕРИЙНАЯ НАКАТКА
Резьбонакатные станки с плоскими плашками и круглыми роликами. Производительность в 5–15 раз выше нарезания.